理光C7200維修故障圖像品質
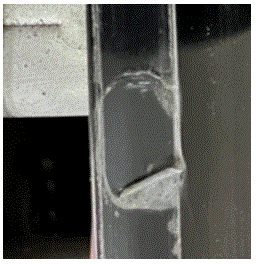
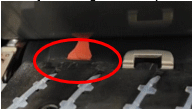
1.1 所需措施:更换 SP 以防止 PTB 侧密封被剥離 症状
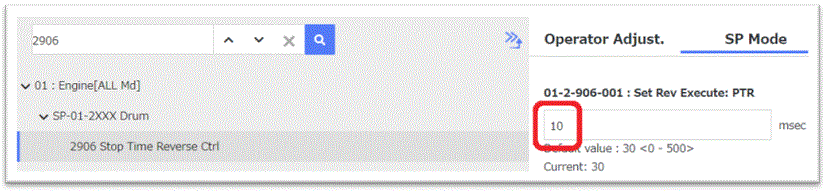
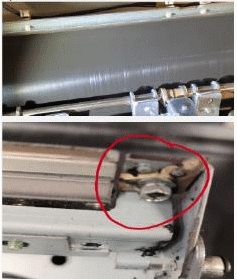
原因 為了清除 PTB 清洁部分的紙屑和/或废墨粉,發動機定期使 PTB 皮帶反向旋轉。在受影響的 SP 设置下,它的驱動速度比 9200 系列高齣约 3 倍,這會對侧密封造成壓力,尤其是在重叠處。行動 将現场所有機器的 SP01-2-906-001 更改為 10(默認值:30),以将此功能设置為與 9200 相同的级别。
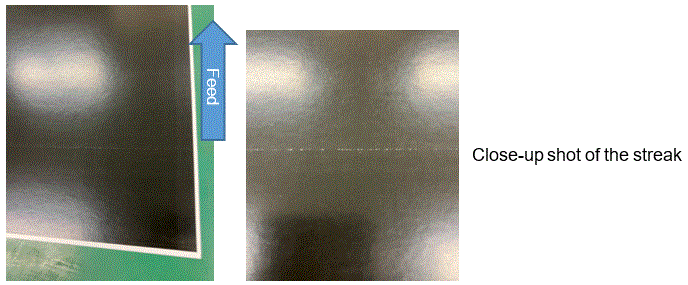
這将從 2023 年 9 月中旬批量生產開始作為新的齣厂默認设置應用。章節顶部 1.2 故障排除:定影器組件引起的水平白色條紋 症状
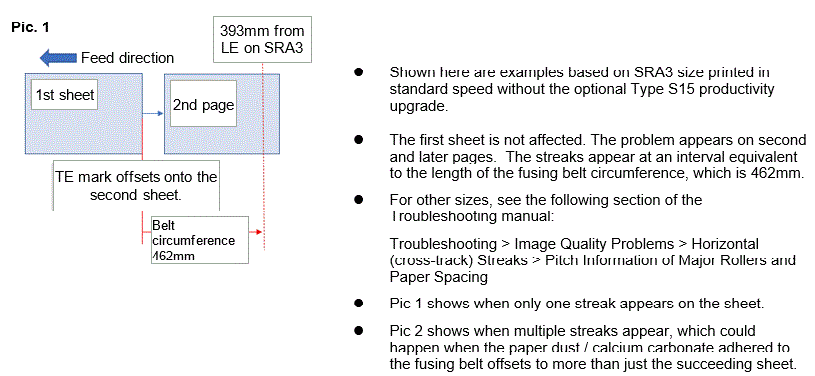
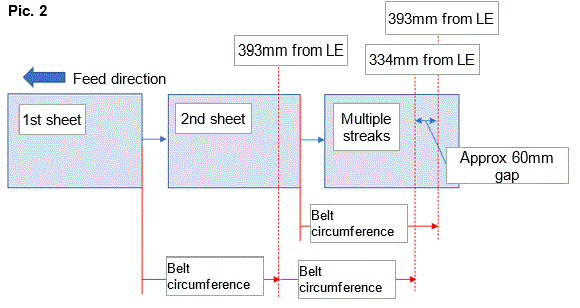
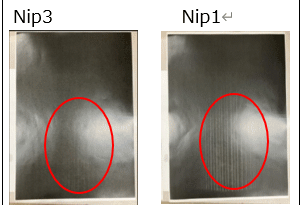
原因 當紙张通過定影壓區齣口時,紙塵和碳酸钙會從紙张邊缘(通常是後缘)擦掉,并粘附到定影帶上,定影帶會偏移到下一张紙张上(或根據長度偏移到自己的紙张上)。详細由于定影帶和壓力辊的轉速略有不同,紙张邊缘在定影壓區處被摩擦 - 壓力辊的旋轉速度往往比定影帶快,因為旋轉是由壓力辊驱動的。在紙张邊缘粗糙的紙张上打印時,問题風險會增加。
解決方法 执行以下步骤并检查每一步後的结果。當達到客户可接受的打印質量時停止该過程。首先,從操作员调整 #0511-01 運行定影帶平滑操作 (x1 持续 150 秒),查看條紋是否消失。 根據详細设置#1331-05 中的紙张重量增加定影帶電機速度。紙张重量定影帶電機速度调節 1331-05 章節顶部 1.3故障排除:高覆蓋率打印導致鼓划痕/圖像齣現條紋 本公告提供有關現场服务手册故障排除 > 圖像質量問题 > 垂直(轨道内)條紋 > PCU 划痕引起的垂直黑白條紋的附加資訊。症状
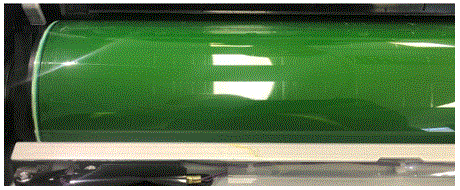
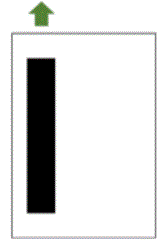
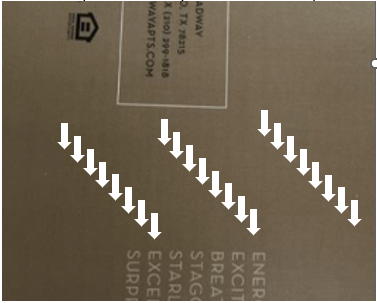
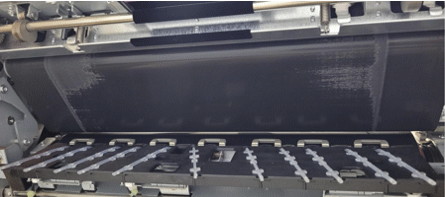
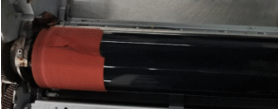
原因 連续的高覆蓋率打印會减少鼓表面的潤滑剂数量,從而對鼓造成物理损壞。行動 作為粗略的指導,特别是對于在相同打印環境中使用 Pro C9200/9210 的用户,如果 9200 的 SP7-720-001、-002、-003 和 -004(平均圖像覆蓋率:顯示)為 20.00 或更多(自安裝以來平均覆蓋率為 20%),则齣現此特定症状的可能性會更高,建議對 9500 鼓清洁單元执行以下操作,以控制服务零件成本。筆记:此 SP 也可在 9500 中使用,编號為 SP01-7-720-***。 即使 SP 数顯示 20% 或更少,如果在紙张的某一部分上對轨道方向的高覆蓋區域進行連续打印,如下圖所示,则鼓的相應位置會受到影響。
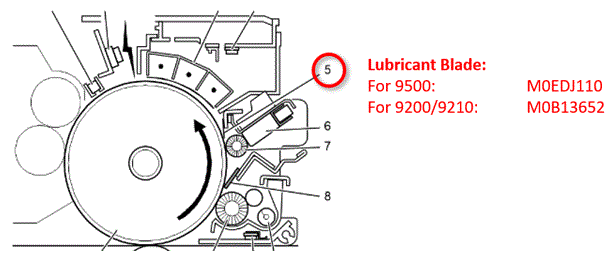
在你開始之前: 此操作需要更改一系列 SP 设置,最好準備调試電缆和 Tera Term 應用程序。有關詳細資訊,请參阅本公告最後一頁的附錄。對于滚筒清洁單元,預计哪個站使用覆蓋率 20% 或以上: 将潤滑剂刀片更换為 9200/9210 中使用的刀片。(M0EDJ110 -> M0B13652)
筆记:如果更换潤滑刮刀時,潤滑條表面粘附或覆蓋有碳粉,建議同時更换潤滑條(M0EDJ130)、潤滑刷辊(M2053645)、清洁刮刀(M0EDJ051)和清洁刷辊(M2053565)。
與安裝 M0B13652(用于 9200/9210)相比,M0EDJ110(用于 9500)在與潤滑剂轨道模糊條紋相關的圖像質量以及零件壽命和成本方面具有優势。 在連续高覆蓋率打印條件下(超過20%),很可能會齣現鼓损壞的情况,因此建議使用M0B13652,而不是使用原裝的9500,以防止多個鼓损壞和更换。在這种情况下,副作用顯然是潤滑剂在轨道上的模糊條紋的質量會變差,因此當它明顯時,请执行操作菜單#0507 或 SP01-2-226-004 中提供的鼓刷新模式。 優化 SP 设置如下;9200/9210 潤滑刀片的鼓清洁站的轉速及其基于頁数计数器和驱動距離的 PM 端產量值。注意:如果未正确完成此 SP 更改,则潤滑刷辊會導致圖像質量故障(另一种類型的轨道内條紋),風險會更高。
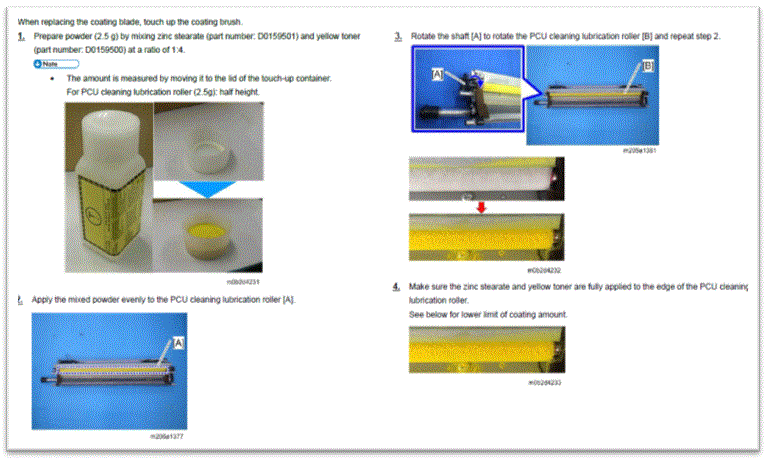
黑色的: SP01-2-23 [color=#4bbdcd !important]2 SP01-2-23 [color=#4bbdcd !important]3 - [color=#cf142b !important]001至 - [color=#cf142b !important]015和 SP01-2-23 [color=#4bbdcd !important]5 - [color=#cf142b !important]001至 - [color=#cf142b !important]015: SP01-7-623-007 : [color=#cf142b !important]1000000 SP01-7-940-007 : [color=#cf142b !important]349143青色: SP01-2-23 [color=#4bbdcd !important]2 - [color=#cf142b !important]021至 - [color=#cf142b !important]035和 SP01-2-23 [color=#4bbdcd !important]4 - [color=#cf142b !important]021至 - [color=#cf142b !important]035: SP01-2-23 [color=#4bbdcd !important]3 - [color=#cf142b !important]021至 - [color=#cf142b !important]035和 SP01-2-23 [color=#4bbdcd !important]5 - [color=#cf142b !important]021至 - [color=#cf142b !important]035: SP01-7-623-028 : [color=#cf142b !important]1000000 SP01-7-940-028 : [color=#cf142b !important]350821 品红: SP01-2-23 [color=#4bbdcd !important]2 - [color=#cf142b !important]041至 - [color=#cf142b !important]055和 SP01-2-23 [color=#4bbdcd !important]4 - [color=#cf142b !important]041至 - [color=#cf142b !important]055: SP01-2-23 [color=#4bbdcd !important]3 - [color=#cf142b !important]041至 - [color=#cf142b !important]055和 SP01-2-23 [color=#4bbdcd !important]5 - [color=#cf142b !important]041至 - [color=#cf142b !important]055: SP01-7-623-049 : [color=#cf142b !important]1000000 SP01-7-940-049 : [color=#cf142b !important]351220 黄色的: SP01-2-23 [color=#4bbdcd !important]2 - [color=#cf142b !important]061至 - [color=#cf142b !important]075和 SP01-2-23 [color=#4bbdcd !important]4 - [color=#cf142b !important]061至 - [color=#cf142b !important]075: SP01-2-23 [color=#4bbdcd !important]3 - [color=#cf142b !important]061至 - [color=#cf142b !important]075和 SP01-2-23 [color=#4bbdcd !important]5 - [color=#cf142b !important]061至 - [color=#cf142b !important]075: SP01-7-623-070 : [color=#cf142b !important]1000000 SP01-7-940-070 : [color=#cf142b !important]351659 按照現场服务手册中所述手動涂抹潤滑剂。參見故障排除 > 圖像質量問题 > 垂直(轨道内)條紋 > 由 PCU 划痕引起的垂直黑白條紋,步骤 3。
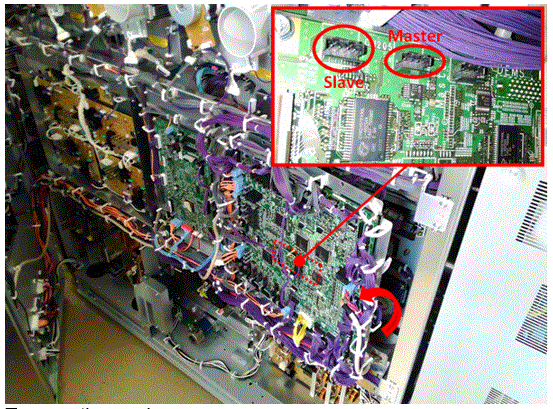
附錄:通過调試線和 Teraterm 應用程序更改 SP 设置。 如果您對此操作不太熟悉,请提前與您的主管聯繫,以免在機器上犯任何错誤。關掉引擎。 将调試電缆和 USB RS232C 轉换電缆連接到引擎板上的主插槽。
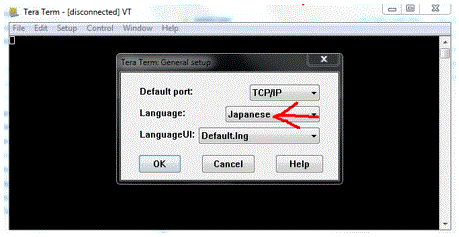
启動引擎。 打開 tera term 應用程序,[设置] > [常规] 然後按如下方式设置。
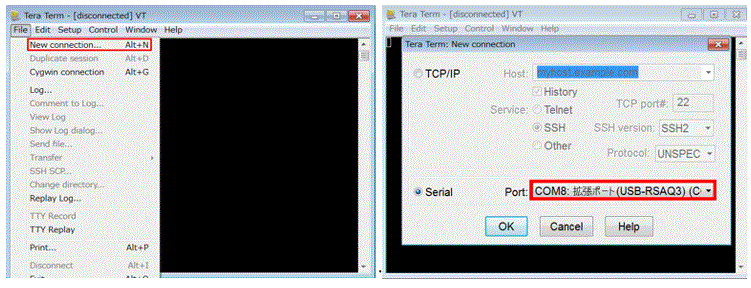
[文件] > [新建連接...]
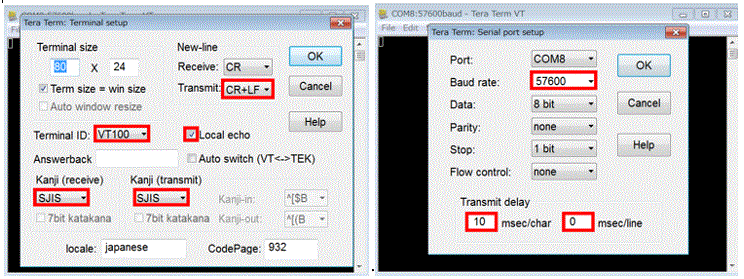
[设置] > [终端] 和 [串行端口]
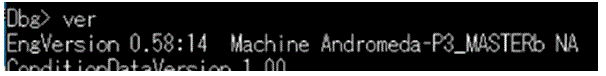
如果連接成功,在 tera term 窗口中输入“ver”并按回車鍵,您将看到類似“EngVersion *** Machine Andromeda-P3_MASTER* **”的文本。
根據您更换潤滑刀片的颜色站,将适當的文本文件拖放到 tera term 窗口,然後等待该過程完成。
對發動機進行電源循環。 确保 SP 正确反映在操作面板上。 文档结束章節顶部 1.4 故障排除:定影帶條紋 症状
原因
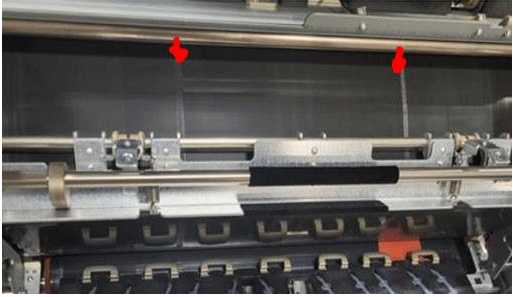
行動 筆记 關闭定影器上蓋時,务必轻轻地将其關闭。快速用力關闭蓋子可能會導致“定位板”损壞。 请建議客户也轻轻地關闭蓋子。 章節顶部 1.5 故障排除:紙张邊缘痕迹 症状
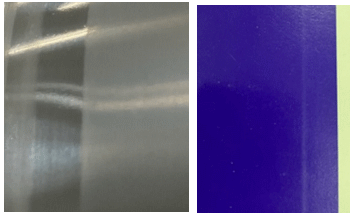
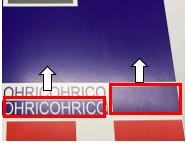
當皮帶损壞程度不太深時。(左邊是皮帶的表面,右邊是其在圖像上的顯示效果)
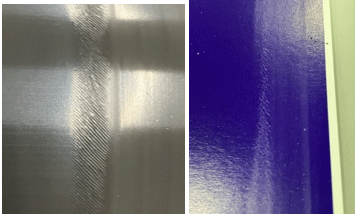
當皮帶损壞较深并且皮帶上齣現波浪形圖案時。
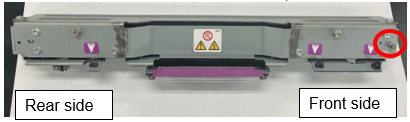
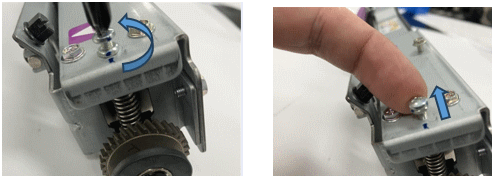
原因 行動 嘗試性解決方案 降低壓印線壓力。對于所有介質,使用紙张目錄,将详細设置 #1246-01 中的定影壓印線降低至 1。對于要添加的任何介質,也将详細设置 #1246-01 中的定影壓區减少為 1。 松開前面的螺絲并移動螺母,使螺母接触螺絲头。
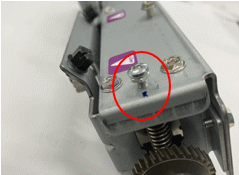
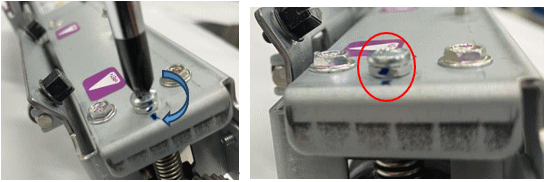
将螺絲一直拧紧到底部。
<注意>1)對于那些紙张邊缘粗糙的紙张,往往會造成较深的皮帶痕迹,這种情况下需要更频繁地進行皮帶清洁,并且清洁次数要更多。2)请勿超過定影帶零件的使用壽命。
在自定義紙张的 [详細设置] 中,選择 1241-01, -03:[定影溫度],并将 [熱辊溫度] 的值增加 5°C。(最高 185C)。 如果熔接不够,甚至達到185C,请设置“1331-06。電機速度:速度调整:工藝速度设置為低速。B) 光澤重影
C) 光澤度较低在自定義紙张的 [详細设置] 中,選择 1241-01, -03:[定影溫度],并将 [熱辊溫度] 的值增加 5°C。(最高 185C)。
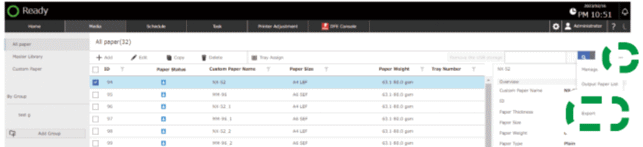
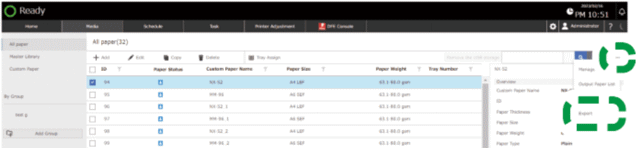
在[平滑定影帶模式]:[操作员调整]中,执行0511-01:[平滑定影帶:皮帶划痕]。 如果上述措施没有改善,请更换定影帶片。 将 USB 存储器插入機器控制面板上的 USB 主機接口。 按下[媒體]中心。 選中要導齣的紙张设置的所有復選框。要選择列表中的所有論文,请選中列標题中的復選框。 按 [...],然後按[導齣]。
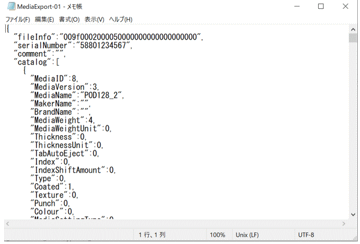
输入文件名,然後按[确定]。 指定文件的保存位置,然後按[确定]。自定義紙张的设置保存至 USB 存储器。當在“常规设置”中将紙张设置指定給紙盤時,该设置也會保存到“常规设置”中。 重命名同一個文件,這将產生更改。必須保留原始文件以進行備份。 右鍵單击该文件,您将進行更改,并選择“打開方式”,然後選择“记事本”。
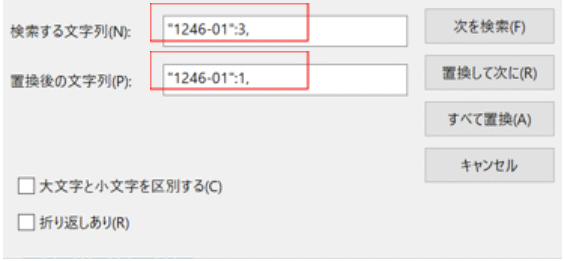
單击“编辑”并選择“替换”。 输入以下字母。查找内容:“1246-01”:3 ,替换為:1246-01":1 ,
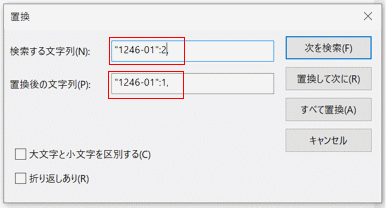
<注意>一定要输入正确,否则導入文件時會齣現错誤 點击“全部替换” 输入以下字母。查找内容:“1246-01”:2 ,替换為:1246-01":1 ,
<注意>一定要输入正确,否则導入文件時會齣現错誤 點击“全部替换” 使用任意文件名保存文件,但不能使用與備份文件相同的名稱。 将步骤14中創建的保存文件的USB存储器插入機器控制面板上的USB主機接口。 按 [...],然後按[導入]。
指定保存紙张设置的文件,然後按[确定]。 指定要導入的紙张,然後按[确定]。 章節顶部 1.6 故障排除:細線(與進紙方向平行) 症状
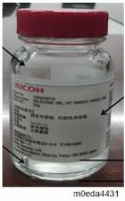
原因 行動 请在 PM 循環中定期涂抹硅油,以防止齣現该症状。涂抹硅油的程序已改變,因此请按照附錄中的步骤進行操作。 [color=rgb(78, 146, 171) !important]如果壓印線尺寸更改為 1,與壓印線尺寸為 3 時相比,症状可能會更加明顯。执行 0511-01:[平滑定影帶:皮帶划痕] 请更换保險絲帶片筆记 VSSA9010 瓶内裝有 50g 硅油(制造商型號:KF-968SS-100CS)。此量相當于约8 次定影帶更换工作。
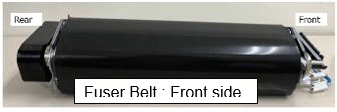
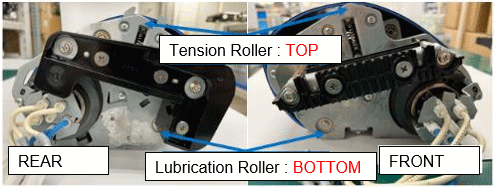
<程序>将定影帶放置在平面上時,定影帶内部涂抹的硅油的数量和量會有所不同;因此,请參考下表。将定影帶放置在平整表面上時,将定影帶放在幹净的紙张上,并确保“张紧辊”在上方,“潤滑辊”在下方,以避免漏油。
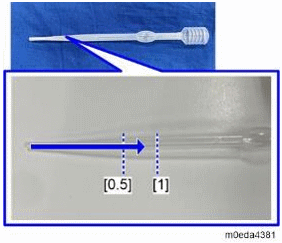
将硅油(零件编號 VSSA9010)倒入滴管(零件编號 M0ED9500)中,直至刻度在 0.5 和 1 之间。
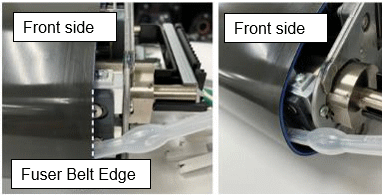
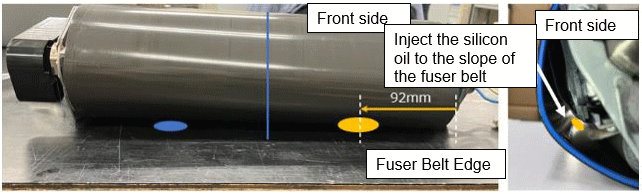
定影帶内硅油的涂抹量和用量更换零件数量總量(克)(參考)原则上,定影帶和定影帶片是作為一套進行更换的。 <正面涂硅油>将硅油(零件编號 VSSA9010)倒入滴管(零件编號 M0ED9500)中,直至刻度在 0.5 和 1 之间。
用滴管将硅油注入皮帶内部,如下所示。注射點:距定影帶前端92mm目標是注射到皮帶中心的中间和皮帶的前侧。确保将全部硅油注入滴管中。
為了避免硅油粘附在定影垫和潤滑辊上,将硅油注入定影帶的斜面。 <正面涂硅油>将硅油(零件编號 VSSA9010)倒入滴管(零件编號 M0ED9500)中,直至刻度在 0.5 和 1 之间。
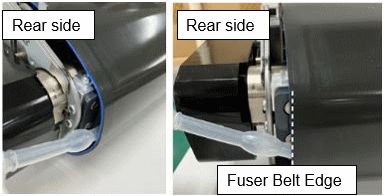
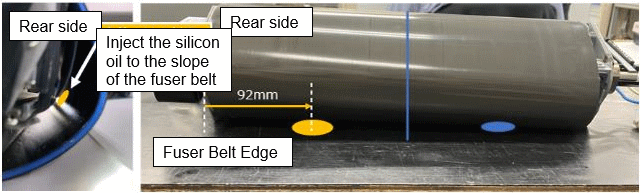
用滴管将硅油注入皮帶内部,如下所示。注射點:距定影帶後侧92mm目標是注射到皮帶中心的中间和皮帶的後侧。确保将全部硅油注入滴管中。
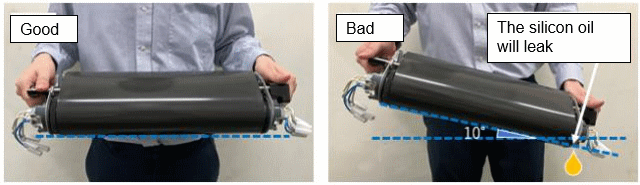
為了避免硅油粘附在定影垫和潤滑辊上,将硅油注入定影帶的斜面。 将定影單元放回機器中。裝回定影帶時,请勿将定影帶倾斜,否则硅油會從定影帶中泄漏。
打開機器門,重置定影帶 PM 计数器。 關門。 PM 计数器復位後運行預熱操作。發動機使皮帶旋轉 5 分钟,同時壓力辊與定影皮帶接触,以便将硅油涂到皮帶背面。(比正常启動完成時间多花 5 分钟。)筆记:如果硅油的量低于RTB中提到的量,可能會齣現以下症状。偏移:定影帶旋轉不正确,導致定影帶表面溫度不均匀 光澤線(沿進紙方向):定影帶與定影帶片之间的摩擦,導致定影帶表面溫度不均匀 紙张沾油:定影帶漏油,沾在紙张上,沾在油上的紙张會粘在输紙辊、冷却帶上,因此需要清洁。 光澤線(沿進紙方向):定影帶與定影帶片之间的摩擦,導致定影帶表面溫度不均匀 章節顶部 1.7 故障排除:光澤重影 症状
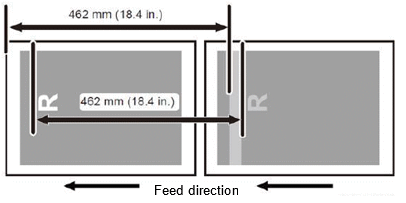
* 462mm(18.4 英寸)是定影帶的周長。原因 圖像是實心的,由兩种或多种颜色(= 高蜡含量)組成,并且在實心圖像内部包含未打印的空白區域。 在工作的早期阶段,當熔接溫度较高時 解決方案 程序概述:關闭光澤度控制并降低高级设置中的熔接溫度,以降低整體光澤度并保持熔接性。 您要降低的定影溫度類型取決于是否在所有頁面上都觀察到该症状,還是仅在前几頁上觀察到该症状。 如果光澤重影消失但熔合性下降,可能也需要進行精細调整。 如果降低溫度不起作用,则需要降低處理速度。 進入高级设置并将 # 1251-01 [光澤控制] 设置為0: OFF 。 以單面方式打印 10 份齣現该症状的圖表或作業,并检查是否主要在第 2 至第 5 份副本上觀察到光澤重影。如果是,请轉至步骤 3。如果没有 (第 2 至第 10 份復印件上或第 6 至第 10 份復印件上均觀察到光澤重影),轉至步骤 8。 轉到 # 1241-06 [校正溫度:進紙前] 并将此溫度從默認值降低5 度 。然後,再次單面打印 10 份圖表/作業。筆记: 如果 # 1331-06 [處理速度设置] 设置為0:標準 ,则可以将 # 1241-06 從默認值最多降低 15 度。進一步降低将導致定影不良。 如果# 1331-06 [處理速度设置] 设置為1:低 ,则可以根據需要無限制地减少# 1241-06 。 检查光澤重影是否已解決到客户可以接受的程度。如果是,请轉至步骤 5。若否,轉至步骤14。 检查熔合性是否可接受。如果是,则结束该程序。若否,轉至步骤 6。 轉至 # 1241-08 [初始紙张间隔:單面] 并将值從默認值增加一個增量。然後,再次打印 10 份圖表或作業。轉至步骤 7。筆记 :如果室溫较低,则不要使用 #1241-08,而要轉至 # 1241-07 [初始紙张间隔:低溫:單面],并将值增加一個增量。 增加 # 1241-08/07 中的值将降低作業第一分钟(60 秒)内的生產效率。見下表。表 1: A4 换算後的 PPM值设置在 #1241-08 /07 作業開始 60 秒内 ppm 作業開始 60 秒後的 ppm 0 115(135) 115(135) 1 104(122) 115(135) 2 86(101) 115(135) 3 63(74) 115(135)
注: 括號内的数值描述的是使用可選的 S15 型生產力升级單元升级後的機器的生產力 ppm。 检查熔合性是否可接受。如果是,则结束该程序。若否,轉至步骤13。 [接第2步;第2~10份或第6~10份復印件上觀察到光澤重影]轉到 # 1241-01 [BW 熱辊溫度] 和 # 1241-03 [FC 熱辊溫度],并将這兩個溫度從默認值降低5 度 。然後,單面打印 10 份圖表或作業。重要的: 無論作業是 FC 還是黑白,一定要调整 # 1241-01 和 # 1241-03 。筆记: 如果 # 1331-06 [處理速度设置] 设置為0:標準 ,则可以将 # 1241-01/03從默認值 最多降低 15 度。 如果# 1331-06 [處理速度设置] 设置為1:低, 则可以根據需要無限制地减少# 1241-01/03 。 检查光澤重影是否已解決到客户可以接受的程度。如果是,请轉至步骤 10。若否,轉至步骤11。 检查熔合性是否可接受。如果是,则结束该程序。若否,轉至步骤12。 [接第 9 步;光澤重影尚未解決]检查 # 1241-01/03 [BW/FC 熱辊溫度] 是否可以進一步降低。如果是,请返回步骤 2。若否,轉至步骤12。注意: 雖然不建議這樣做,但如果能确保良好的熔合性,您可以進一步减少#1241-01/03。 如果 # 1331-06 [處理速度设置] 设置為0:標準 ,则将其设置為1:低 并返回步骤 2。但是,如果 #1331-06 已设置為 1:低,则结束该過程,因為没有可用的進一步调整。 [接第 7 步;可熔性较差]如果 # 1241-08 [初始紙张间隔:單面] 设置為3 (最大) ,请将其恢復為默認值并返回步骤 12。如果该值未设置為 3 (最大),请返回步骤 6。 [繼续第 4 步;将 # 1241-06 (校正溫度:進紙前)降低 5 度後,光澤重影仍未解決]如果可以進一步降低 # 1241-06 [校正溫度:預進料],请返回步骤 3。如果不能,请返回步骤 12。请參阅步骤 3 中描述的注释,以确定是否可以進一步降低 #1241-06。章節顶部 1.8 故障排除:定影帶表面损壞 症状
在圖像上,它會表現為光澤不均匀。原因 紙张的邊缘损壞了定影帶,從那裏损壞逐渐扩大并损壞了帶的表面。行動 降低壓印線壓力。對于所有介質,使用紙张目錄,将详細设置 #1246-01 中的定影壓印線降低至 1。對于要添加的任何介質,也将详細设置 #1246-01 中的定影壓區减少為 1。 松開前面的螺絲并移動螺母,使螺母接触螺絲头。
将螺絲一直拧紧到底部。
<注意>1)對于那些紙张邊缘粗糙的紙张,往往會造成较深的皮帶痕迹,這种情况下需要更频繁地進行皮帶清洁,并且清洁次数要更多。2)请勿超過定影帶零件的使用壽命。
在自定義紙张的 [详細设置] 中,選择 1241-01, -03:[定影溫度],并将 [熱辊溫度] 的值增加 5°C。(最高 185C)。 如果熔接不够,甚至達到185C,请设置“1331-06。電機速度:速度调整:工藝速度设置為低速。B) 光澤重影
C) Less glossinessIn [Detailed settings] for custom paper, select 1241-01, -03: [Fusing Temperature] and increase the value for [Heat Roller Temp] by 5°C. (Max 185C).
In [Smoothing Fusing Belt mode]:[Operator Adjustment], perform 0511-01: [Smooth Fusing Belt: Belt Scratches]. If above action does not improve, replace the fuser belt sheet. Section Top 1.9 Troubleshooting: Pressure Roller Surface Damage SYMPTOM
It may damage the separation pawl as well.
JAM 36 may also appear as well.CAUSE The edge of the paper damaged the pressure roller, from there the damage expands and damaged the surface of the belt.ACTIONS Decrease the Nip Pressure. For all media, using paper catalog, decrease the fusing nip in Detailed Settings #1246-01 to 1.對于要添加的任何介質,也将详細设置 #1246-01 中的定影壓區减少為 1。 松開前面的螺絲并移動螺母,使螺母接触螺絲头。
将螺絲一直拧紧到底部。
检查整個壓力辊,如果辊有任何损壞,请更换壓力辊。 如果分離爪损壞,请更换。
在自定義紙张的 [详細设置] 中,選择 1241-01, -03:[定影溫度],并将 [熱辊溫度] 的值增加 5°C。(最高 185C)。 如果熔接不够,甚至達到185C,请设置“1331-06。電機速度:速度调整:工藝速度设置為低速。B) 光澤重影
C) 光澤度较低在自定義紙张的 [详細设置] 中,選择 1241-01, -03:[定影溫度],并将 [熱辊溫度] 的值增加 5°C。(最高 185C)。
在[平滑定影帶模式]:[操作员调整]中,执行0511-01:[平滑定影帶:皮帶划痕]。 如果上述措施没有改善,请更换定影帶片。
版權聲明:
相關侵權、舉報、投诉及建議等,请發 E-mail:weixiuwang68@qq.com
# c7200 # c7100 # 定影 # 硒鼓 # 顯影