앞에서 기계 고장에 직면하면 어떻게 해야 합니까?
- 고장이 났을 때 우리는 먼저 무엇을 해야 합니까?
- 첫걸음을 뗀 후에 우리는 또 무엇을 해야 합니까?
- 고장을 해결한 후에 우리는 또 무엇을 해야 합니까?
- 강한 자신감은 우리가 가져야 할 것이다!
- 수리 신고를 받은 후, 우리는 현장에 도착한 후, 먼저 고객의 고장 발생 빈도, 발생 시간, 고장 전에 진행된 조작 등 관련 내용을 자세히 물어봐야 한다.
- 인쇄물 문제라면 샘플을 보고 분석을 도와야 할 수도 있습니다.
- 이러한 내용은 우리가 고장을 판단하는 선결 조건이며, 이후의 수리 과정 중의 판단에 도움을 줄 수 있다.
- 필요한 사항을 물어본 후에는 무분별한 하드웨어 해체 분석이나 소프트웨어의 데이터 분석 (SP 모드) 이 아니라 현상을 가장 먼저 복제해야 합니다.
- 비록 정착분리발톱이 카드지를 들더라도 우리는 먼저 현상을 복제하는데 습관되여야 하며 직접 분리발톱을 재설정하는것이 아니다.사용 환경의 문제로 인한 고장일 가능성이 높기 때문에 우리가 재설정했지만 고장의 근본 원인을 찾지 못했다.
- 고장을 수리한 후에 우리는 고객에게 수리가 끝났는지, 그리고 고장의 원인, 고장의 분석, 부품 교체가 필요한지 알려야 하며, 우리는 최선을 다해 비용을 줄이는 등의 화술을 해야 한다.
- 특히 환경 요소, 사용 방식 등으로 인한 고장 원인에 대해 우리는 반드시 적시에 고객에게 사용 환경이나 사용 방식을 개선하지 않으면 이 고장은 여전히 다시 나타날 것이며 천MFP에 대한 손해는 더욱 심해질 것이라고 정중하게 알려야 한다.
- 우리와 의사는 사실 차이가 많지 않다. 단지 의사가 사람을 수리하고 우리가 기계를 수리했을 뿐이다.
- 의사와 우리는 환자의 I 고장에 부딪혔을 때도 먼저 보고 듣고 묻는 선행 분석을 한다.
- 의사는 안색을 살피고, 소리를 듣고, 증상을 묻고, 맥을 짚었다.
- 우리는 사용 환경을 보고, 운행 소리를 듣고, 고장 현상을 묻고, 기계 데이터를 찾는다.
- 의사는 각종 검사 장비에 의존하여 필요한 병소 데이터를 읽는다.
- 우리는 MFP의 강력한 데이터 수집 기능으로 고장을 분석합니다.
1. 배제법
2. 분리법
3. 교차 검증법
- 말 그대로 한 걸음 한 걸음 테스트에 의존하여 점차 고장점에 접근하다.
- 예를 들어, SP5803, SP5804를 사용하는 호스트 입출력 검사 센서, 팬, 모터 등과 SP6-XXX의 옵션 입출력 검사.
- 예를 들어, 복사 또는 인쇄 실패를 예로 들 수 있습니다.
- 예를 들어, 단색 또는 4색 장애를 예로 들 수 있습니다.
- 배제법을 사용한 후의 진급 수법을 겨냥한 것이다.
- 입출력 테스트를 사용한 후, 우리는 고장점의 위치를 판단했는데, 이때 우리는 이 모터 I 클러치/센서를 끊을 수 있다.먼저 어떤 동작도 하지 않고 그 형태 (물리적 변형이 있는지), 그 냄새 (소각 냄새가 나는지), 그 주변 (하네스 이상이 있는지 여부) 을 살펴보는 것이다.
- 컬러 컴퓨터의 경우 printer sp의 1-103-002 또는 하프톤 테스트 페이지를 사용하여 장애 지점을 확인한 다음 해당 색상에 해당하는 PCDU 등을 분리하여 다음 검사 테스트 등을 진행할 수 있습니다.
- 카드지나 종이길의 이상도 사용할수 있다. 례를 들면 종이가 대위에 이르렀을 때 옆문을 여닫고 현상이 대위 앞인지 대위 뒤인지 판단할수 있다.
- 이전 단계를 완료한 후 동일한 모델의 모델이나 동일한 모델의 부품이 있으면 교차 검증을 수행하여 해당 부품의 고장 여부를 판단할 수 있습니다.
1. 색도 고장
- 흔히 볼 수 있는 색도 고장은 인쇄물이 얕고 바닥이 회색이며 반깊이가 얕다.
- 인쇄물이 얕다: 일반적으로 먼저 인쇄 또는 복사 고장을 분명히 하고, 다시 청결 조작 (광학 스캔 부분, 레이저 부분) 을 하고, 다시 파우더 함유량을 조사하고, 다시 파우더 보충 동작을 보고, 마지막에 데이터를 조정하거나 상응하는 부품을 교체한다.
- 바닥 회색: 일반적으로 먼저 고객에게 오리지널 파우더를 사용하는지, 방금 새 파우더를 교체했는지 등을 묻고, 다시 파우더 함유량을 확인하고, 다시 캐리어가 너무 적은지 확인하고, 다시 관련 데이터를 조정하고, 다시 흑판을 드래그한 후 현상을 볼 때 개선한다. 만약 개선되지 않았다면 상황에 따라 캐리어, 드럼 또는 탄소 파우더를 교체할 수 있고, 개선된다면 TD 초기화, 펌웨어 데이터를 만들 수 있다.
- 반깊이: 일반적으로 먼저 레이저부를 청결한다. 만약 개선없이 자기롤러의 담체의 분포가 균일하며 현상창고내의 담체가 지나치게 부족한가를 조사한다.
- 수직 라인으로 스크레이퍼, 충전 롤러, 전사를 초보적으로 판정할 수 있습니다.
- 일반적인 수직선의 형성은 스크레이퍼, 충전 및 전사의 떨림과 관련이 있습니다.스크래치가 형성하는 주기적인 선 간격은 드럼 둘레와 같다.
- 충전으로 형성된 주기적인 선 간격은 충전 롤러의 둘레와 같다
- 전사로 형성된 주기적인 선 간격은 2차 전사 롤러나 전사 벨트의 둘레와 같다.
- 고정 고립점: 이 현상은 일반적으로 원고대 유리를 고려한다. 왜냐하면 주기적으로 나타나는 것이 아니기 때문이다.
- 랜덤 포인트: 일반적으로 파우더 함유량이 너무 높아 발생하는 파우더 고장에 나타납니다.특히 컬러 기계의 블랙 드럼은 항상 전사대와 접촉하기 때문에 컬러 기회에 블랙 파우더가 나타나 각 색상에 무작위 블랙 포인트가 있다.
주기성 점: 가장 간단한 판단 방법은 두 점 사이의 간격을 재고 원주 길이의 공식을 이용하여 그 직경을 유도한 다음 어느 롤러의 문제인지 추산하는 것이다.
2. 선점 고장
먼저 견본 선이 종이 방향에 평행하거나 수직이며, 점은 고정된 고립점, 무작위 점, 주기적인 점입니다.
평행선, 초보적인 판단은 광학 스캐닝부, 레이저부, 드럼심, 스크레이퍼, 충전봉, 열전전 또는 스크레이퍼를 전사할 수 있다.
견본으로 북심이나 열봉을 맞추어 초보적인 판단을 거칠 수 있다.
드럼의 검은 선이라면 수동으로 드럼을 회전시켜 스크래치 문제인지, 충전이 더럽거나 드럼이 마모되었는지 판단할 수 있다.
만약 열막대의 검은 선이라면 마모된 위치에 따라 분리발톱이나 열민감저항을 교체하여 열막대를 교체한후 계속 긁히는 것을 방지해야 한다.
3. 카드지 고장
- 카드용지에 대해 우리는 우선 이 몇가지 조회SP코드를 기억해야 한다. 7-504 호스트카드용지위치 (이 위치의 카드용지횟수), 7-505 원고카드용지위치 (이 위치의 카드용지횟수), 7-507 호스트카드용지력사, 7-508 원고카드용지력사.이 네 개의 코드는 기본적으로 모두 전 기종에서 통용된다.
- 그리고 입출력 SP 코드를 유연하게 활용해야 한다: 5-803 호스트 입력 감지 (센서 및 문 스위치), 5-804 호스트 출력 감지 (전기 및 클러치), 6-007ADF 입력 감지, 6-008ADF 출력 감지, 브리지 유닛과 최종 가공기에 관련된 경우 수리 매뉴얼에서 입출력 장에 대응하는 모델의 SP 코드를 확인해야 한다.
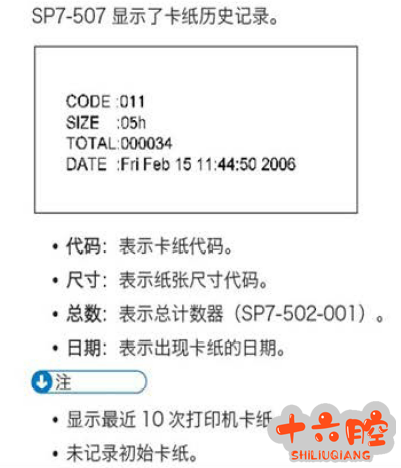
- 표준 7-507의 카드 기록입니다. 이 기록을 이해하면 우리는 적은 노력으로 카드 고장을 해결할 수 있습니다.
- 카드지 코드를 알게 되면 7-504에서 해당 위치만 찾으면 된다.
- 조작 패널의 오른쪽 상단 모서리에는 SP 7504에 대응하는 카드지 위치인 숫자의 카드지 코드도 나타납니다.
- 지각 카드지: 참조 센서의 상류에 카드지가 나타나서 종이가 지정된 시간 내에 도착하지 못했습니다.
- 지연 카드지: 참조 센서의 다운스트림에 카드지가 나타나기 때문에 지정된 시간 내에 참조 센서의 위치에 종이가 도달하지 못합니다.
- SP7-504에는 상술한 두 명사가 있는데, 그 정의를 기억하면 이 센서가 앞인지 뒤인지 더 잘 판단할 수 있다.
- 우리는 종이가 단면으로 종이길을 걷는 센서 경로를 정리한다: 종이박스/손배달 용지 센서-중계/수직 센서-대위 센서-정착 용지 공급 센서-정착 용지 공급 센서-출지 센서.
- 양면 용지의 경우, 용지 센서를 고정한 후 용지가 양면 용지 공급 센서-양면 용지 공급 센서-다시 대위 센서로 돌아갑니다.
- 차세대 기종에 있어서 클러치의 전기기계화는 우리에게 큰 호재이다.구형 기종은 기본적으로 모두 하나의 메인 모터에 일련의 기어가 달린 후에 클러치가 이 부품의 동작 시간을 결정한다.
- 톱니바퀴가 마모되고 클러치의 쇳조각이 녹이 슬며 이런 것들은 모두 카드지 고장을 일으킬 수 있다.예를 들어 비트 클러치 고장으로 종이가 비트 막대기에 도착한 후에 움직이지 않고 종이를 비비는 클러치 고장으로 인해 종이를 비비는 동작이 없을 수 있다.
- 옆문이 열린 상태에서 문을 닫고 스위치나 센서를 켜면 SP5-804를 할 때 부품이 작동하는지, 동작이 정상인지 직관적으로 볼 수 있다.
- 부하를 제거한 상태 (드럼 제거 부품, 정착 부품 등) 에서 우리는 부하와 빈 부하 상태를 가진 모터 동작에 이상이 있는지 등을 비교할 수 있다.
- SPS-803을 할 때 우리는 수동으로 센서나 센서 기어를 숨기거나 방출하여 이 센서의 0/1 수치에 변화가 있는지 볼 수 있다.
4. 이향 고장
드럼 모터, 현상 모터/복사 모터, 정착 모터 등 일반적으로 SPS-804를 사용하여 고장 지점을 진단합니다.
일반적인 이향은 다음과 같습니다.
- 드럼 스크레이퍼와 드럼 코어의 저항이 너무 크다
- 구형 컬러 장비용 드럼 I 섀도우 구동 어셈블리 기어 변위
- 구형 컬러 기계 정착 내 베어링 끊김
- 섀도우 구성 요소 과부하
- 정착 분리 발톱에 쌓인 숯은 규칙적인 메스꺼움을 초래한다
- 정착막 내벽 윤활 부족
5. 정착 고장
정착코드를 만났을 때 코드를 제거한후 정상적으로 사용할수 있으며 열민감저항에 숯이 쌓이는 현상이 있는지, 열막대/정착막에 껍질이 깨지는 현상이 있는지, 열막대에 가루가 붙는 현상이 있는지 등을 검사할수 있다.
코드를 제거한 후에도 여전히 정상적으로 사용할 수 없다. 이때 계속 코드 제거 동작을 반복하고, 옆문을 열고 전원을 켭니다. 이때 그림자가 작동하지 않는다. SP1-106에 들어가 현재 그림자 온도를 보고, SP 모드를 종료하지 않는다. 문을 닫고 온도 데이터를 본다. 만약 온도가 변하지 않거나 변화 폭이 너무 작다면, 그림자 온도 제어 스위치나 열 민감 저항을 검사한다;온도가 급격히 변하면 열 민감 저항의 굴곡/불량 또는 램프 불량 (램프 내부가 안개화되거나 램프 배열이 불규칙한 것을 눈으로 볼 수 있음) 을 고려합니다.
|